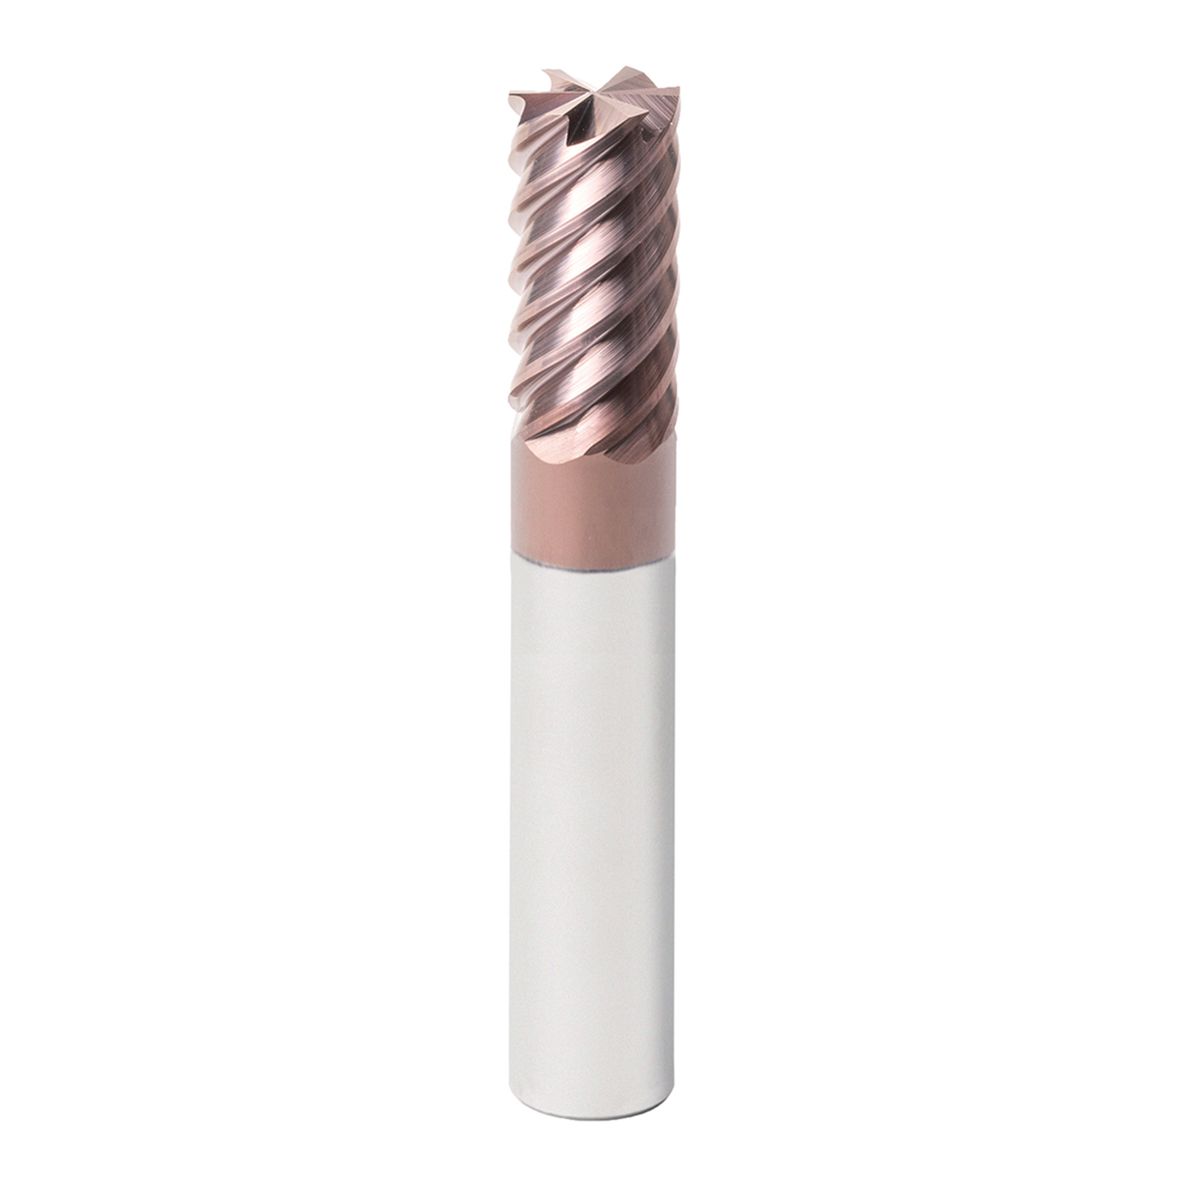



UPH16.032.092 FR1.0 Z6 HA 2D
Produktdaten
Sorte Bezeichnung der Schneidstoffsorte (z.B: BCP25M, BCK20M, BCP20T, etc.) | VHM PVD |
Min. Liefermenge Die Mindest-Liefermenge muss für eine Bestellung erfüllt sein. | 1 |
System Bezeichnung des Werkzeugsystems. | UNItec |
H1 Haupt H – gehärtete Werkstoffe, Hartguss, H1 1.2343 52HRC (X38CrMoV5-1) | 90 - 130 |
H2 Haupt H – gehärtete Werkstoffe, Hartguss, H2 1.2714 60HRC (55NiCrMoV7) | 80 - 100 |
H3 Haupt H – gehärtete Werkstoffe, Hartguss, H3 1.2080 64HRC (X210Cr12) | 60 - 90 |
H4 Haupt H – gehärtete Werkstoffe, Hartguss, H4 0.9620 52HRC (G-X260NiCr42) | 80 - 100 |
Beschichtung [COATN] Bezeichnung der Beschichtung. | PVD |
| Aufnahmedurchmesser maschinenseitig [DCONMS] | 16 |
| Schaftlänge [LS] | 60 |
| Schneidrichtung [HAND] | R |
| Werkzeugausführung [BMC] | H |
| Schneidkreisdurchmesser [DC] | 16 |
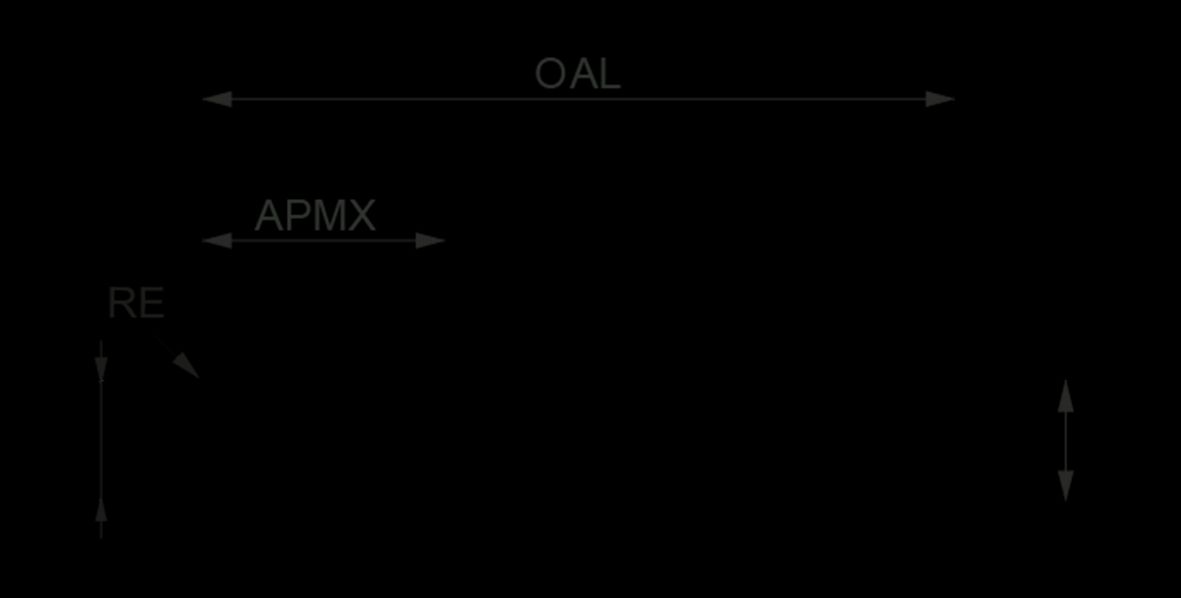
| Schneidenlänge max [APMX] | 32 |
| Gesamtlänge [OAL] | 92 |
Anzahl wirksamer Schneiden, umfangseitig [ZEFP] Anzahl wirksamer Schneiden, umfangseitig. | 6 |
Anzahl wirksamer Schneiden, stirnseitig [ZEFF] Anzahl wirksamer Schneiden, stirnseitig | 6 |
| Drallrichtung [FHH] | R |
K1 Neben K – Gusswerkstoffe, K1 0.6010 (GG-10, GG 10) | 200 - 220 |
K2 Neben K – Gusswerkstoffe, K2 0.7040 (GGG-40) | 170 - 200 |
K3 Neben K – Gusswerkstoffe, K3 0.8035 (GTW-35-04, EN-GJMW-350-4) | 180 - 220 |
M1 Neben M – Rostfreier Stahl, M1 1.4301 (X5CrNi18-10+F3:F21A3F3: F23F3:F24A3F3:F23F3:FF3:F24) | 110 - 130 |
M2 Neben M – Rostfreier Stahl, M2 1.4362 (X2CrNiN23-4 (Ally 2304)) | 90 - 130 |
P1 Neben P – Stahl, P1 1.0037 (S25GT) | 180 - 220 |
P2 Neben P – Stahl, P2 1.2312 (40CrMnNiMoS8-6-4) | 160 - 200 |
P3 Neben P – Stahl, P3 1.2085 (X33CrS16) | 140 - 200 |
P4 Neben P – Stahl, P4 1.4006 (X12Cr13, X10Cr13) | 146 - 160 |
P5 Neben P – Stahl, P5 1.1120 (GS-20Mn5) | 140 - 170 |
2D Zeichnung